


Bohren sieht vielleicht einfach aus -, aber bei der CNC-Bearbeitung ist es alles andere als das. Da die Fertigung eine höhere Präzision, schnellere Zykluszeiten und geringere Werkzeugkosten erfordert, stoßen herkömmliche Vollbohrer allmählich an ihre Grenzen. Hier kommen Wendeschneidplattenbohrer ins Spiel.
Ein Wendeschneidplattenbohrer ist mehr als nur etwas anderesSchneidwerkzeug; Es ist eine intelligente Weiterentwicklung der Bohrtechnologie. Es besteht nicht aus einem einzigen Stück, sondern aus austauschbaren Hartmetalleinsätzen, die bei Abnutzung einfach indexiert oder gedreht werden können. Dieses Design verlängert nicht nur die Werkzeuglebensdauer, sondern spart auch Zeit und Kosten - kein Nachschleifen mehr, keine Ausfallzeiten mehr.
In diesem vollständigen Leitfaden erfahren Sie, was ein Wendeschneidplattenbohrer ist, wie er funktioniert und warum er herkömmliche Bohrer in der modernen CNC-Bearbeitung schnell ersetzt. Ganz gleich, ob Sie Werkstattbesitzer, Händler oder Ingenieur sind und die Produktivität steigern möchten, dieser Artikel hilft Ihnen zu verstehen, wie Wendeschneidplatten-Bohrwerkzeuge Ihren Bearbeitungsprozess verändern können.
Was ist ein Wendeschneidbohrer?
EinWendebohrerist eine Art Bohrwerkzeug, das mit austauschbaren Hartmetalleinsätzen anstelle einer massiven Schneidkante ausgestattet ist.
Im Gegensatz zu Vollhartmetallbohrern, die komplett ausgetauscht oder nachgeschliffen werden müssen, wenn sie stumpf sind, können Sie bei Wendeschneidplattenbohrern die verschlissenen Wendeschneidplatten einfach indexieren (drehen) oder austauschen. Diese Funktion macht sie zu einer kosten-effektiven, zeitsparenden-Lösung für die moderne CNC-Bearbeitung.
Im Kern besteht ein Wendeplattenbohrer aus drei Hauptkomponenten:
Bohrkörper – Der Stahl- oder Legierungskörper, der Stärke und Stabilität bietet.
Einstecktaschen (Sitze) – Präzise-gefertigte Taschen, die die Einlagen an Ort und Stelle halten.
Wendeschneidplatten – Kleine, austauschbare Hartmetallspitzen, die den eigentlichen Schneidvorgang ausführen.
Jeder Einsatz hat typischerweise mehrere Schneidkanten. Wenn eine Kante abgenutzt ist, kann der Einsatz gedreht werden, um eine neue freizulegen - daher der Begriff „indexierbar“. Dieses Design verlängert nicht nur die Werkzeuglebensdauer, sondern gewährleistet auch eine gleichbleibende Leistung und Genauigkeit von einem Auftrag zum nächsten.
In der CNC-Bearbeitung werden Wendeschneidplattenbohrer häufig verwendet für:
Produktionsläufe mit hohen-Volumen, bei denen es auf Effizienz und Wiederholbarkeit ankommt.
Löcher mit großem-Durchmesser, typischerweise von 12 mm bis 80 mm oder mehr.
Robuste Materialien wie gehärteter Stahl, Gusseisen und Edelstahl.
Die Schneidwirkung eines Wendeschneidplattenbohrers beruht auf zwei oder mehr Einsätzen:
Der Mitteleinsatz beginnt mit dem Lochen und entfernt Material aus der Mitte.
Der äußere Einsatz definiert den endgültigen Lochdurchmesser und die Oberflächenbeschaffenheit.
Dieses Doppel--Wendeplattendesign ermöglicht eine hervorragende Spanabfuhr, stabile Schnittkräfte und eine verbesserte Lochqualität - auch bei hohen Vorschubgeschwindigkeiten. Mit dem richtigen Kühlmittelfluss und der richtigen Einstellung können Wendeschneidplattenbohrer Vollhartmetallbohrer in puncto Kosten pro Bohrung und Werkzeugwechseleffizienz deutlich übertreffen.

Wie funktioniert ein Wendeschneidplattenbohrer?
Um zu verstehen, wie ein Wendeplattenbohrer funktioniert, ist es hilfreich, sich zunächst seinen einzigartigen Schneidmechanismus anzusehen.
Im Gegensatz zu einem herkömmlichen Vollbohrer, der auf einer einzigen durchgehenden Schneidkante basiert, verteilt ein Wendeschneidplattenbohrer die Schnittlast auf zwei oder mehr Hartmetalleinsätze -, die jeweils eine bestimmte Rolle spielen.
1. Dual-Einsatzschneidsystem
Ein Wendeschneidplattenbohrer weist typischerweise Folgendes auf:
Ein Mitteleinsatz, der Material aus dem Lochkern entfernt.
Ein peripherer (äußerer) Einsatz, der das Loch auf seinen endgültigen Durchmesser vergrößert und die Wandoberfläche definiert.
Diese Konfiguration mit zwei-Wendeschneidplatten sorgt für ausgeglichene Schnittkräfte und eine verringerte Werkzeugablenkung, selbst bei hohen Vorschubgeschwindigkeiten. Das Ergebnis sind schnelleres Bohren, höhere Maßgenauigkeit und glattere Oberflächen.
2. Effiziente Spanabfuhr
Die Spanabfuhr ist einer der wichtigsten Aspekte jedes Bohrvorgangs.
Bei Wendeschneidplattenbohrern arbeiten die Wendeschneidplattengeometrie und die inneren Kühlmittelkanäle zusammen, um die Späne in kleine, handliche Stücke zu zerkleinern und aus der Bohrung zu spülen.
Dies verhindert die Bildung von Spänen, reduziert Reibung und Wärmestau und verlängert die Lebensdauer der Wendeschneidplatte und des Werkzeugkörpers.
3. Kühlmittelfluss und Wärmemanagement
Moderne Wendeschneidplattenbohrer sind mit durchgehenden -Kühlmittellöchern ausgestattet, sodass Hochdruck-Kühlmittel direkt in die Schneidzone gelangen kann.
Dies sorgt für eine stabile Temperaturkontrolle und eine verbesserte Schmierung, insbesondere beim Bohren von tiefen Löchern oder beim Bohren von schwer zu bearbeitenden Materialien wie Edelstahl oder Gusseisen.
4. Indizierung und Ersetzung einfügen
Sobald die Kante einer Wendeschneidplatte abgenutzt ist, können Sie sie indexieren, indem Sie sie auf eine neue Schneidkante drehen -, normalerweise bis zu vier pro Wendeschneidplatte.
Dieser schnelle Austauschprozess minimiert Ausfallzeiten und macht das Nachschleifen oder Aufbereiten der Werkzeuge überflüssig, was bei Vollhartmetallbohrern üblich ist.
5. Stabile Leistung in CNC-Umgebungen
Da Wendeschneidplattenbohrer über starre Spannsysteme und präzise Plattensitze verfügen, bleiben Ausrichtung und Stabilität auch bei hohen Schnittlasten erhalten.
Dadurch eignen sie sich ideal für CNC-Bearbeitungszentren, Drehmaschinen und automatisierte Produktionslinien, bei denen es auf Genauigkeit und Wiederholbarkeit ankommt.
Im Wesentlichen kombiniert das Arbeitsprinzip eines Wendeschneidplattenbohrers eine effiziente Spanabfuhr, einen optimierten Kühlmittelfluss und mehrere Schneidkanten, um außergewöhnliche Leistung und Haltbarkeit zu gewährleisten.
Arten und Ausführungen von Wendeschneidplattenbohrern
Nicht alle Wendeschneidplattenbohrer sind gleich aufgebaut. Abhängig von Ihren Bearbeitungszielen-sei es tiefere Löcher, schnellere Zykluszeiten oder flexible Werkzeugkonfigurationen-bieten unterschiedliche Designs unterschiedliche Vorteile. Werfen wir einen genaueren Blick auf die gängigsten Typen, die in der modernen CNC-Bearbeitung verwendet werden.
Standardmäßig zwei-Indexierbare Bohrer einfügen
Das am weitesten verbreitete Design verfügt über zwei Hartmetalleinsätze-einen in der Mitte und einen an der Peripherie.
Diese Konfiguration bietet ein hervorragendes Gleichgewicht zwischen Stabilität und Schnittgeschwindigkeit und eignet sich daher für allgemeine -Zwecke beim Bohren in Stahl, Gusseisen und Edelstahl.
Es ist die erste Wahl für Produktionslinien mit hohem-Volumen, bei denen es auf Zuverlässigkeit und Wiederholbarkeit ankommt.
Wendeschneidplatten-U-Bohrer
Diese auch als Universalbohrer bekannten Bohrer sind auf Vielseitigkeit ausgelegt.
Sie können ein breites Spektrum an Durchmessern verarbeiten (normalerweise 12–80 mm) und werden häufig in CNC-Drehmaschinen und Bearbeitungszentren eingesetzt.
Ihre Wendeschneidplattengeometrie und das Nutendesign ermöglichen eine hervorragende Spanabfuhr und machen sie ideal für das Bohren tiefer -Löcher oder unterbrochener Schnitte.
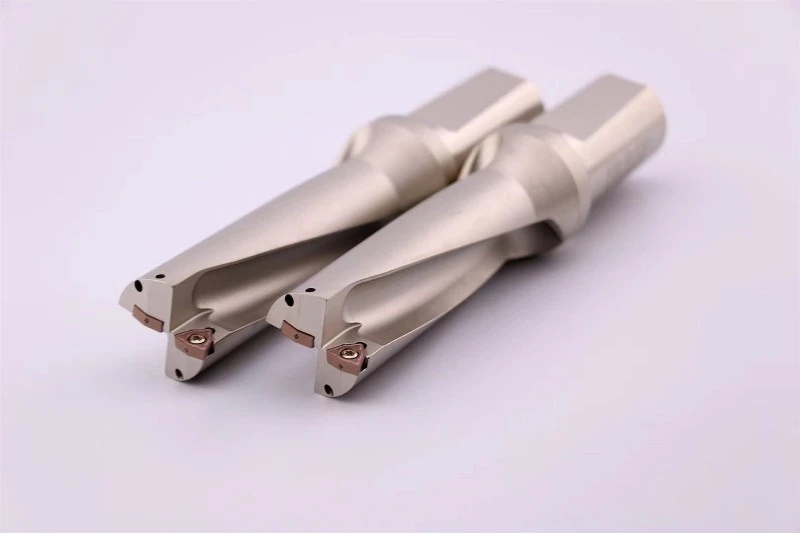
Bohrer mit austauschbarem Kopf
Bei Wechselkopfsystemen kann der gesamte Schneidkopf -nicht nur die Einsätze- ausgetauscht werden.
Durch diese Konstruktion entfällt die Notwendigkeit, den Bohrerkörper vom Werkzeughalter zu entfernen, was Rüstzeit spart und eine gleichmäßige Lochkonzentrizität gewährleistet.
Dies ist besonders effektiv in der automatisierten Produktion oder wenn mehrere Durchmesser innerhalb desselben Werkzeugsystems benötigt werden.
Modulare Wendeschneidplattenbohrer
Diese Bohrer verfügen über ein modulares Anschlusssystem, das es dem Benutzer ermöglicht, Bohrköpfe und Verlängerungen je nach erforderlicher Bohrtiefe oder Maschinentyp auszutauschen.
Sie werden häufig in großen-Betrieben eingesetzt, bei denen Flexibilität und Bestandsreduzierung Priorität haben.
Durch den Austausch nur des Kopfes oder der Verlängerung können Maschinenbauer ein breites Spektrum an Lochtiefen abdecken, ohne mehrere Bohrer voller Länge kaufen zu müssen.
Designfaktoren, die sich auf die Leistung auswirken:
Unabhängig vom Typ hängt die Leistung stark von der Wendeplattengeometrie und dem Sitzdesign ab.
Ein positiver Spanwinkel reduziert die Schnittkraft und verbessert die Spanbildung.
Der sichere Sitz der Einsätze sorgt für Stabilität bei hoher Belastung.
Präzise Kühlmittelkanäle halten die Temperatur unter Kontrolle.
Bei der Wahl des richtigen indexierbaren Bohrers kommt es nicht nur auf die Größe an,-sondern auch darauf, Geometrie, Material und Schnittbedingungen aufeinander abzustimmen, um das beste Gesamtergebnis zu erzielen.
Materialien und Beschichtungen einfügen
Die tatsächliche Leistung eines Wendeschneidplattenbohrers hängt weitgehend von seinen Einsätzen - ab, den kleinen, austauschbaren Hartmetallspitzen, die den eigentlichen Schnitt übernehmen. Die Wahl des Wendeschneidplattenmaterials und der Beschichtung wirkt sich direkt auf Schnittgeschwindigkeit, Standzeit und Oberflächenqualität aus.
Hartmetall als Kernmaterial
Die meisten Wendeschneidplattenbohrer verwenden Hartmetalleinsätze, eine Zusammensetzung aus Wolframkarbidpartikeln (WC), die mit Kobalt (Co) verbunden sind.
Hartmetall bietet ein ideales Gleichgewicht zwischen Härte und Zähigkeit und hält hohen Temperaturen und Schnittkräften beim Bohren stand.
Im Vergleich zu Schnellarbeitsstahl (HSS) behält Hartmetall seine Schneide länger bei und bietet eine bessere Leistung bei Hochgeschwindigkeits-CNC-Operationen.
Gängige Einsatzqualitäten
Nicht alle Karbide sind gleich. Die Industrie unterteilt Wendeschneidplatten anhand ihrer Zusammensetzung und Beschichtung in Güteklassen.
Zum Beispiel:
P--Sorte (Stahlschneiden): Geeignet für Stähle mit niedrigem bis mittlerem Kohlenstoffgehalt und legierte Stähle.
K--Sorte (Schneiden von Gusseisen): Optimiert für Verschleißfestigkeit und hohe Stabilität.
M--Sorte (Edelstahlschneiden): Gleicht Zähigkeit und Hitzebeständigkeit aus.
Die Wahl der richtigen Sorte gewährleistet eine gleichbleibende Lochqualität und minimalen Wendeschneidplattenverschleiß.
Fortschrittliche Beschichtungstechnologien: CVD und PVD
Um die Leistung weiter zu steigern, werden Hartmetalleinsätze mit fortschrittlichen Methoden beschichtet:
CVD-Beschichtungen (Chemical Vapour Deposition) erzeugen eine dickere, verschleißfeste Schicht -, die sich perfekt für lange Auflagen und Hochleistungsanwendungen eignet.
Gängige Beispiele sind TiC-, TiN- und Al₂O₃-Beschichtungen.
PVD-Beschichtungen (Physical Vapour Deposition) bilden eine dünnere, härtere Oberfläche mit hervorragender Haftung und Kantenschärfe.
Beliebte Optionen sind TiAlN und TiCN, ideal für Edelstahl und härtere Legierungen.
Diese Beschichtungen wirken als Wärmebarriere, reduzieren die Reibung, kontrollieren die Hitze und verhindern das Anhaften von Spänen -, was alles zu einer längeren Werkzeuglebensdauer beiträgt.
Passende Wendeschneidplatten für Werkstückmaterialien
Das Geheimnis des Hochleistungsbohrens liegt in der Kombination des richtigen Einsatzes mit dem richtigen Material.
Zum Beispiel:
PVD-beschichtete Einsätze eignen sich am besten für Edelstahl und hitzebeständige Legierungen.
CVD-beschichtete Wendeschneidplatten eignen sich hervorragend für Gusseisen und Kohlenstoffstahl.
Für Aluminium oder Nichteisenmetalle können unbeschichtete oder polierte Wendeschneidplatten verwendet werden, um die Bildung von Aufbaukanten zu verhindern.
Die Auswahl der richtigen Kombination verbessert nicht nur die Effizienz, sondern senkt auch die gesamten Werkzeugkosten pro Loch -, einer der Hauptgründe, warum Wendeschneidplattenbohrer bei der professionellen CNC-Bearbeitung bevorzugt werden.
Wendeschneidplattenbohrer vs. Vollhartmetallbohrer
Die Wahl zwischen einem Wendeschneidplattenbohrer und einem Vollhartmetallbohrer hängt von Ihren Bearbeitungszielen - ab, ob Sie Kosteneffizienz, Präzision oder Produktivität priorisieren.
Die folgende Tabelle bietet einen klaren Vergleich ihrer Unterschiede in Struktur, Kosten, Leistung und Anwendungen.
| Vergleichsaspekt | Indexierbarer Bohrer | Vollhartmetallbohrer |
| Struktur & Design | Verwendet einen Stahlkörper mit austauschbaren Hartmetalleinsätzen. Lediglich die Einsätze müssen ausgetauscht werden. | Das gesamte Werkzeug besteht aus Vollhartmetall; Bei Abnutzung muss es ersetzt oder neu-geschärft werden. |
| Anschaffungskosten | Höhere Vorabinvestitionen aufgrund des Bohrkörpers. | Niedrigere Anschaffungskosten pro Werkzeug. |
| Betriebskosten | Auf lange Sicht wirtschaftlicher - Es werden nur Einlagen ausgetauscht. | Höher, da das gesamte Werkzeug ausgetauscht oder neu geschliffen werden muss. |
| Werkzeuglebensdauer | Der lange wiederverwendbare --Körper reduziert den Gesamtverbrauch des Werkzeugs. | Kürzere - begrenzte Nachschleifzyklen. |
| Lochdurchmesserbereich | Am besten für mittlere bis große Löcher (Ø12 mm und mehr). | Ideal für kleine Löcher (unter Ø12 mm). |
| Präzision und Lochqualität | Etwas niedriger als Vollhartmetallbohrer, aber ausreichend für allgemeine Bearbeitungen. | Überragende Präzision und Oberflächengüte. |
| Vorschubgeschwindigkeit und Schnittgeschwindigkeit | Kann auch unter hoher Belastung hohe Vorschubgeschwindigkeiten und stabile Leistung erzielen. | Geeignet für stabile Bedingungen und Hochgeschwindigkeitsbearbeitung. |
| Materialkompatibilität | Hervorragend geeignet für Stahl, Gusseisen, Edelstahl und Hochtemperaturlegierungen. | Funktioniert am besten auf weichen bis mittelharten Materialien mit engen Toleranzen. |
| Wartung und Werkzeugwechsel | Der schnelle Austausch des Einsatzes reduziert die Ausfallzeit; kein Nachschleifen erforderlich. | Erfordert ein Nachschleifen oder einen vollständigen Austausch, was zu längeren Ausfallzeiten führt. |
| Beste Anwendungsszenarien | Massenproduktion, große Löcher, kostenorientierte-Bearbeitung. | Kleine Löcher, hohe Präzision, feine Endbearbeitung. |
| Gesamtvorteil | Hohe Produktivität und niedrige{0}}Lochkosten. | Hohe Genauigkeit und hervorragende Oberflächengüte. |
Vorteile der Verwendung von Wendeschneidplattenbohrern
Wendeschneidplattenbohrer bieten gegenüber herkömmlichen Vollbohrern mehrere klare Vorteile, was sie zur bevorzugten Wahl in der modernen CNC-Bearbeitung macht.
1. Kosteneffizienz
Nur die verschlissenen Einsätze müssen ausgetauscht werden, nicht das gesamte Werkzeug.
Reduziert die Kosten pro Loch erheblich, insbesondere bei der Massenproduktion.
2. Längere Werkzeuglebensdauer
Langlebige Hartmetalleinsätze und robuste Werkzeugkörper verlängern die Lebensdauer.
Konsistente Leistung über mehrere Indizierungszyklen hinweg.
3. Hohe Produktivität
Kann mit höheren Vorschubgeschwindigkeiten betrieben werden, ohne die Lochqualität zu beeinträchtigen.
Reduzierte Maschinenstillstandszeiten durch schnellen Wendeplattenwechsel.
4. Flexibilität und Vielseitigkeit
Mehrere Wendeplattengeometrien und Beschichtungen machen es für Stahl, Gusseisen, Edelstahl und Aluminium geeignet.
Modulare Bauweisen ermöglichen eine schnelle Anpassung an unterschiedliche Lochgrößen oder Bohrtiefen.
5. Verbesserte Lochqualität
Optimierte Wendeschneidplattengeometrie und Kühlmittelkanäle sorgen für glatte Oberflächen, genaue Durchmesser und eine effiziente Spanabfuhr.
Anwendungen von Wendeschneidplattenbohrern in der CNC-Bearbeitung
Indexierbare Bohrer sind vielseitige Werkzeuge, die häufig in Branchen eingesetzt werden, in denen Effizienz, Präzision und Kosteneffizienz von entscheidender Bedeutung sind. In der Automobilindustrie eignen sie sich ideal zum Bohren von Motorblöcken, Kurbelwellen und Getriebekomponenten und ermöglichen eine Großserienproduktion mit minimalen Ausfallzeiten. In der Luft- und Raumfahrt verarbeiten sie zähe Legierungen wie Titan und Inconel und erzeugen präzise Löcher für strukturelle und kritische Teile. Der Formen- und Gesenkbau profitiert von Wendeplattenbohrern zur Herstellung tiefer Hohlräume und großer Löcher mit hervorragender Oberflächengüte. Darüber hinaus verwenden allgemeine CNC-Produktionsbetriebe Wendeschneidplattenbohrer für eine Vielzahl von Metallen und passen sich schnell an unterschiedliche Lochgrößen und Materialtypen an, wodurch der Bedarf an mehreren Werkzeugtypen reduziert wird und die Produktion effizient bleibt.

Abschluss
Wendeschneidplattenbohrer sind ein Game-{0}Changer in der modernen CNC-Bearbeitung. Durch die Kombination aus austauschbaren Hartmetalleinsätzen, robusten Werkzeugkörpern und optimierter Schneidgeometrie bieten sie im Vergleich zu herkömmlichen Vollbohrern eine höhere Produktivität, eine längere Werkzeuglebensdauer und niedrigere Betriebskosten.
Von Automobil- und Luft- und Raumfahrtkomponenten bis hin zum Formenbau und der allgemeinen CNC-Produktion sorgen Wendebohrer für eine gleichbleibende Lochqualität, effiziente Spanabfuhr und Anpassungsfähigkeit an alle Materialien. Die Auswahl des richtigen Bohrers-basierend auf Lochgröße, Einsatztyp, Material und Maschinenkapazität-kann Ihren Arbeitsablauf erheblich verbessern und Ausfallzeiten reduzieren.
Wenn Sie Ihre Bearbeitungseffizienz maximieren und Werkzeugkosten senken möchten, sollten Sie die Integration hochwertiger indexierbarer Bohrer in Ihre CNC-Abläufe in Betracht ziehen. Entdecken Sie unser Premium-Sortiment an Wendeschneidplattenbohrern bei GreatCNC Machine und bringen Sie Ihre Produktion auf die nächste Stufe!