


In the field of modern precision machining, ball end mills have become the core tools for complex surface machining, mold manufacturing, and 3D contour cutting with their unique arc blade design. Whether it is impeller blade machining in the aerospace field or precision component molding of medical devices, ball end mills can meet diverse needs with high precision and high efficiency. However, facing different materials, processing scenarios, und Prozessanforderungen ist die korrekte Auswahl von Toolspezifikationen immer noch eine Herausforderung für viele Ingenieure und Techniker .
Dieser Leitfaden analysiert systematisch die strukturellen Merkmale, die Selektionslogik und die praktischen Fähigkeiten von Ball -End -Mühlen und hilft Ihnen dabei, die Verarbeitungsbedürfnisse aus den Perspektiven von Werkzeugmaterial, Beschichtungstechnologie usw. genau zu entsprechen. Sie teilen gleichzeitig die praktische Lösungen, um die Oberflächenfinish zu verbessern, und erweitern Sie das Lob. es .
Grundkenntnisse über Ballende Mills
Was ist eine Kugelnasen -Endmühle?
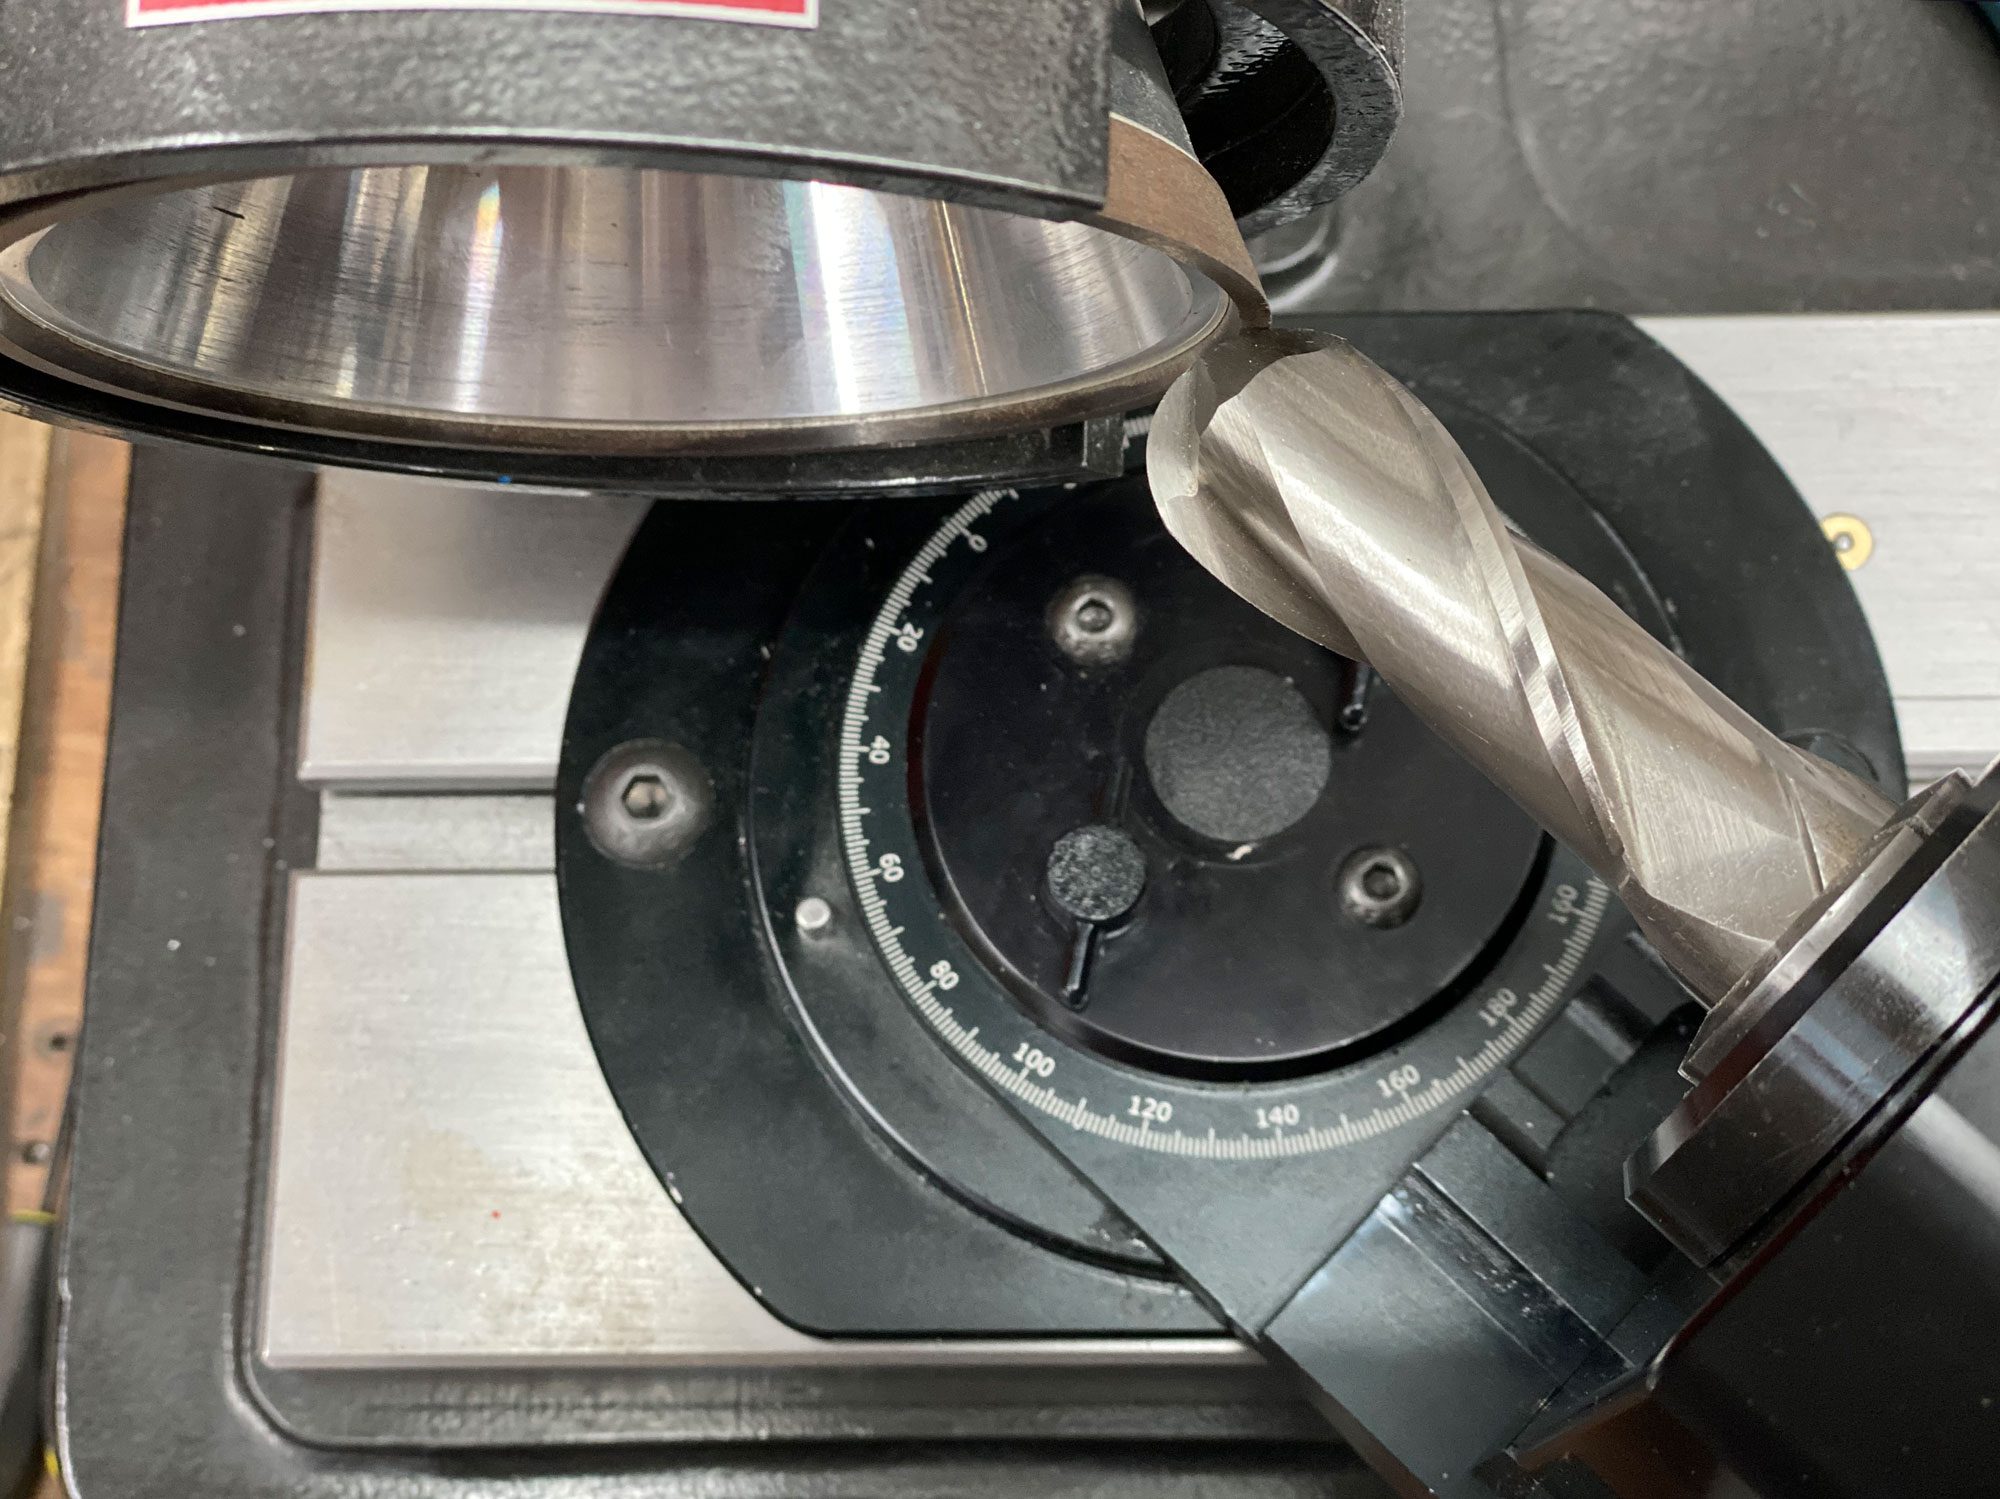
Eine Kugelendmühle ist ein Fräser mit einer halbkugelförmigen Spitze . Im Gegensatz zu flachen Bottom-Fräser-Schneidern, die rechte Winkelkanten oder Flachbodenrillen schneiden, sind Kugelendmühlen für 3D-gekrümmte Oberflächen, komplexe Konturen und streamierte Übergangsoberflächen, die .
Kernmerkmale von Ball -Nasen -Endmühlen
Kugelkopfform: Die Schneidekante ist hemisphärisch und für die 3D -Konturverarbeitung geeignet, die die Resthöhe verringern und das Oberflächenfinish . verbessern kann
Multi-Edge-Design: Normalerweise hat 2 Kanten, 3 Kanten, 4 Kanten und andere verschiedene Spezifikationen, die die Schnitteffizienz und die Leistung der Chipentfernung beeinflussen .
Kompatibel mit einer Vielzahl von Werkzeugmaterialien und -beschichtungen: Zu den gemeinsamen Beschichtungen gehören Tialn, Altin und DLC, die zur Verbesserung des Wärmewiderstands und zur Reduzierung des Werkzeugchips verwendet werden, insbesondere bei der Verarbeitung von Edelstahl- oder Titanlegierungen .}}}}}}}}}}}}}
Flexible Anwendung: Es kann sowohl für die grobe Bearbeitung (große Vorschubgeschwindigkeit, große Schnitttiefe) als auch für die feine Bearbeitung (hohe Geschwindigkeit, kleine Schnitttiefe) verwendet werden und eignen sich besonders für komplexe Oberflächen- und Tiefenhöhlenbearbeitung .
Die Hauptstrukturkomponenten des Ballendschneiders
Cutter
Der Kopfist der Kernteil, der die Qualität der bearbeiteten Oberfläche und die Fähigkeit, komplexe Formen zu realisieren, . seinen Felletius (R -Wert) realisieren, ist normalerweise gleich dem Werkzeugradius, aber es gibt auch asymmetrische Designs .}}
Anzahl der Klingen
Ballendeschneider sind üblicherweise mit 2, 4 oder sogar 6 Klingen ausgelegt. 4- Blattkugel Endschneider eignen sich zum Abschluss von Stahlteilen .
Der Helixwinkel
Es liegt im Allgemeinen zwischen 30 Grad und 45 Grad . Ein großer Helixwinkel ist besser für die Hochgeschwindigkeitsverarbeitung geeignet, die Starrheit nimmt jedoch ab und ist für weiche Materialien geeignet; Ein kleiner Helixwinkel hat eine starke Starrheit und eignet sich besser für harte Materialien .
Schaft
Shank ist mit dem Werkzeugmaschinenspindel angeschlossen.
Beschichtungen
Tialn, Alcrn usw. ., werden verwendet, um den Verschleiß Widerstand und den Hochtemperaturwiderstand zu verbessern. . Die Beschichtungsauswahl sollte gemäß dem Verarbeitungsmaterial . bestimmt werden
Anwendungsbereiche der Ballnasen -Endmühlen
Schimmelherstellung

Industrie wie Injektionsform, Gussform und Stempelform, Kugelschneider sind fast die Standardwerkzeuge für die 3D -Hohlraum -Fertigstellung ., insbesondere wenn es viele Filets und Kurven auf der Formoberfläche gibt, sind Flatschneider nicht kompetent .}
Luft- und Raumfahrt
Der Die Bearbeitung von Flugzeugstrukturteilen, Turbinenblättern oder Motorflügel beinhaltet häufig große Krümmungsflächen.
Medizinprodukte
Komplexe Freiform-Oberflächen-Teile, Hüft- und Knieimplantate müssen Kugelschneider verwenden, um reibungslose Übergänge zu erreichen. .
Automobilindustrie
Bei der Verarbeitung von Motor- und Getriebeformen werden Kugelschneider häufig für die Hohlraumverarbeitung verwendet, insbesondere in Stäheln mit hoher Härte wie H13 und SKD 61. Die Verwendung geeigneter Beschichtungen kann die Instrumentlebensdauer . effektiv erweitern .
Kunst und Skulptur
Holzschnitzerei, Steinschnitzen und sogar Reliefskulpturen im Schmuck werden häufig mit Mikrokugelschneider verarbeitet, um natürliche und glatte Ergebnisse zu erzielen. .
Gemeinsame Arten von Ballendschneidern
Ball end cutters are commonly used in CNC machining, mainly for machining complex contours such as three-dimensional surfaces, cavities, and molds. The ball-end design can achieve multi-axis linkage cutting, reduce stepping residue, and improve surface finish. The following are common types and structural analysis.
Integral Ball End Mahlen Cutter
Der Schneiderkopf und der Schneiderstangenbalken des integralen Kugellende-Endmühlenschneiders bestehen aus demselben Material, und das gemeinsame Material besteht aus Hochgeschwindigkeitsstahl (HSS) oder Carbid . Der Kugelkopf ist in eine vollständige halbkugelförmige Schneide unterteilt, die durch Präzisionsschleife und -hoch-Starrheit und Prägienzusammenzugs-Teile, die in der Förderung und der Vorzustellung gegründet wurden. etc .
Der Schweißkugel End Mahlen Cutter
Der Kopf (Carbid) ist mit dem Stahlschank durch das Schweißen {{}} an die Kugelspeise verbunden, die durch das Schweißen mehrerer Klingen oder das Schweißen des gesamten . gebildet werden kann. Er wird häufig für mittelgroße und raue Bearbeitung, vorläufige Formen von großen Werkstücken und Aufzügen mit relativ geringen Präzisionsanforderungen . verwendet.
Indexierbarer Ball-End-Cutter

The indexable carbide blade is installed on the tool bar. The blade is usually polygonal and forms a spherical cutting profile through a specific arrangement. The blade can be rotated or replaced after passivation. Injection mold or engine housing. High efficiency and high cost performance, but the accuracy is slightly lower than that of the integral schneiden .
Mikrokugel Endmühlen
Sind feste Carbid-Tools mit einem Durchmesser von normalerweise weniger als 3 mm . Das Ballende ist Ultra-Präzisionsboden, und der Schaft ist schlank, um die Verarbeitung von winzigen Strukturen zu entsprechen. Unersetzlich bei der Verarbeitung von Freiformflächen und feinen Mustern .
Beschichtetes Kugelendschneider
Beschichtete Kugelendschneider werden mit Tialn, DL, C und anderen Beschichtungen auf der Werkzeugoberfläche beschichtet, um die Resistenz und die Schmierung von Hochtemperaturen zu verbessern und die Werkzeuglebensdauer zu verlängern. muss gemäß den Materialmerkmalen ausgewählt werden .
Multi-Edge-Ball-End-Cutter

Der Multi-Kanten-Ball-Endschneider ist mit mehreren Schnittkanten (2- Edge, 4- Edge) auf dem Cutterkörper entwickelt, um die Verarbeitungseffizienz und die Chipentfernungskapazität . zu verbessern. Es ist geeignet. Es ist geeignet. zum Material .
Welche Materialien eignen sich für Kugelendeschneider?
Aluminiumlegierung und Kupfer
Aluminiumlegierungen und Kupfer sind relativ weiche Nichteisenmetalle, die für die Bearbeitung mit Kugelendschneidern geeignet sind. Effizienz .
Schimmelstahl
Formstahl (P20, H13 usw. .) hat eine hohe Härte, kann aber dennoch mit einem Kugelendschneider verarbeitet werden, wenn er nicht gehärtet ist. Parameter, um übermäßigen Verschleiß zu vermeiden .
Ausgehärteter Stahl
Härteter Stahl erfordert extrem hohen Verschleißfestigkeit des Werkzeugs, und der Kugellendschneider muss aus überhärtetem Material bestehen, um effektiv verarbeitet zu werden. . Es wird normalerweise in der Endstufe verwendet, um die komplexe Oberfläche von Hochhärten-Werkstücken mit einer kleinen Schnitttiefe und einer niedrigen Futterrate zu vermeiden
Kupfer und Messing
Kupfer und Messing haben eine gute Duktilität und einen geringen Schnittwiderstand, die für die Verarbeitung von Ball-End-Werkzeugen sehr geeignet sind.
Das Prinzip der Ballende in der CNC -Verarbeitung
In CNC machining, ball-end mills perform three-dimensional contour machining on workpieces by rotating cutting edges. The hemispherical cutter head design enables precision milling of complex curved surfaces, transition fillets, and cavities. During machining, the spindle drives the tool to rotate at high speed, and theCNC -Maschine Werkzeug bewegt sich nach dem programmierten Pfad unter multi-achse-Verknüpfungsregelung, so dass der Kugelkopfblatt kontinuierliche Punktkontakt mit der Arbeitsplatte bildet und das Material für Schicht durch die tangentiale Schneidbewegung . entfernt wird. Genauigkeit wie Formen und Luft- und Raumfahrtteile . Die Schnittparameter müssen entsprechend der Materialhärte und des Werkzeugdurchmessers optimiert werden, um die Vibration oder Überlastung von Werkzeugen zu vermeiden, und ein Kühlmittel sollte verwendet werden, um die Ableitungen und die Effizienz der Wärmeableitung und die Chipentfernung zu gewährleisten. .}}}}}}}
Was ist der Unterschied zwischen Ballnasenendmühlen und anderen Endmühlen?
Ball-Nasen-Endmühlen verfügen über eine halbkugelförmige Schnittspitze, die sie ideal zur Bearbeitung geschwungener Oberflächen und konturierten Bögen macht, während andere Endmühlen (Flachende oder Eckradius) flache oder leicht abgerundete Kanten haben, besser für gerade Schnitte, quadratische Schultern und planares Mühlen . geeignet sind
| Besonderheit | Kugelnasen -Endmühle | Andere Endmühlen (flach, Eckradius) |
|---|---|---|
| Tippform | Hemisphäre | Flacher oder kleiner Eckradius |
| Am besten für | 3D -Konturen, gekrümmte Oberflächen, Rillen | Flache Oberflächen, scharfe Kanten und Seitenfräsen |
| Schneidkraft | Verteilt, ideal zum Abschluss | Konzentriert, geeignet für die Schräg-/hohe MRR |
| Oberflächenbeschaffung | Glatte Kurven (niedrigere Futterraten) | Hohe planare Genauigkeit (höhere Futterraten) |
| Anwendungen | Formen, komplexe Formen, Gravur | Slots, Schlüsselbahnen, Gesichtsfräsen |
| Einschränkungen | Null -Schnittgeschwindigkeit in der Mitte (Verschleißrisiko) | Spannungskonzentration an scharfen Ecken |
Wie wähle ich eine geeignete Kugelendmühle aus?
● Das erste ist das Verarbeitungsmaterial . Verschiedene Materialien erfordern Werkzeuge mit verschiedenen Werkzeugen . Hochgeschwindigkeitsstahl oder spezielle beschichtete Carbid-Werkzeuge mit scharfen Schneidkanten eignen sich für die Verarbeitung von Aluminiumlegierung; Carbid -Werkzeuge mit guter Verschleißfestigkeit werden für die Stahlverarbeitung benötigt. und Verbundwerkstoffe benötigen möglicherweise diamantbeschichtete Werkzeuge .
● Die Auswahl der geometrischen Parameter ist ebenso wichtig. Der Helix -Winkel beeinflusst den Schnittstabilität und den Auswirkungen der Chipentfernung, normalerweise ist 30-45 Grad der beste; Die Klingenlänge sollte so kurz wie möglich sein, um die Steifigkeit zu verbessern, aber für die Verarbeitung von Tiefenhöhlen muss eine ausreichende Verarbeitungstiefe sichergestellt werden. Ein langes Nackenentwurf kann ausgewählt werden, aber die Schnittparameter müssen reduziert werden .}
● Die Einstellung der Parameter des Schneidens ist der Schlüssel zur Maximierung der Werkzeugleistung . Eine vernünftige Kombination aus Spindelgeschwindigkeit, Futterrate, Schnitttiefe und Schnittbreite kann eine effiziente und qualitativ hochwertige Verarbeitung erreichen . Im Allgemeinen können Schärfen eine große Schnitttiefe und ein kleiner Schritt annehmen; Die Finishing eignet sich für eine kleine Schnitttiefe und einen schnellen Schritt . für bestimmte Parameter, siehe die empfohlenen Werte der Werkzeughersteller und passen Sie sie gemäß dem tatsächlichen Verarbeitungseffekt . ein
Tipps zur Verbesserung der Bearbeitungsergebnisse und der Lebensdauer des Werkzeuglebens
Wählen Sie das richtige Werkzeugmaterial aus
Wählen Sie das Matching -Werkzeugmaterial gemäß den Eigenschaften des Verarbeitungsmaterials . Zum Beispiel sind zementiertes Carbid für die meisten Metallverarbeitung geeignet, während CBN- oder Diamantenwerkzeuge besser für Materialien mit hoher Härte geeignet sind.
Optimieren Sie die Schnittparameter
Und vernünftigerweise die Schnittgeschwindigkeit, die Futterrate und die Schnitttiefe anpassen, um eine Überhitzung des Werkzeugs zu vermeiden, die durch zu hohe Parameter oder Reibung und Verschleiß verursacht wird, die durch zu niedrige Parameter verursacht werden.
Verwenden Sie Kühlmittel- und Schmierertechnologie
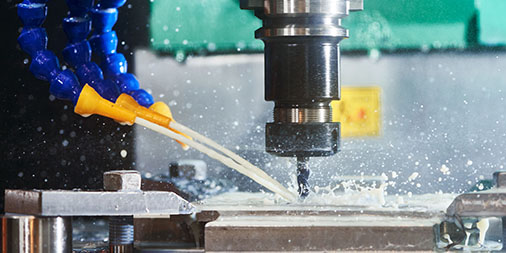
Um Kühlmittel vollständig anzuwenden, um die Temperatur des Schneidbereichs zu reduzieren, die thermische Verformung zu verringern, und die Werkzeugadhäsion . für schwer zu machine Materialien, können Hochdruckkühlung oder minimale Schmierungstechnologie verwendet werden, um die Lebensdauer effektiv zu erweitern und die Oberflächenqualität zu verbessern .}
Halten Sie das Werkzeug scharf und pflegen Sie es regelmäßig
Und schärfen oder ersetzen Sie das passivierte Werkzeug rechtzeitig, um eine erhöhte Schnittkraft aufgrund des Randverschleißes zu vermeiden.
Verwenden Sie angemessene Bearbeitungspfade und -strategien
So optimieren Sie den Werkzeugpfad beim Programmieren, reduzieren Sie leere Reisen und scharfe Kurven und verwenden Sie Schichtschneid- oder Spiralfutter, um die Last . Angemessene Strategien zu zerstreuen und die sofortige Last des Tools zu verringern und die Verarbeitungsstabilität und das Leben zu verbessern .
Reduzieren Sie die Vibration und erhöhen Sie die Steifheit
Dampen vibration by reducing overhang, using a vibration-damping toolholder, or increasing workpiece support. The higher the rigidity of the machining system, the more evenly the force on the tool is applied, and the more it can avoid edge chipping and abnormal wear.
Wählen Sie die Beschichtung gemäß den Arbeitsbedingungen Tool aus
Die Beschichtung kann die Reibungs- und Wärmeleitung reduzieren, geeignet für Hochgeschwindigkeits- oder Trockenschneidungen . Die Auswahl des Beschichtungstyps gemäß verschiedenen Verarbeitungsbedingungen kann den Werkzeugwiderstand und die Schnittleistung . erheblich verbessern. ..
Zusammenfassen
Als Kernwerkzeug für die Präzisionsbearbeitung ist die korrekte Selektion und Verwendung von Ball -End -Mühlen von entscheidender Bedeutung für die Bearbeitung von Qualität und Effizienz {.. Mit der kontinuierlichen Entwicklung der Bearbeitungstechnologie und der Herstellungstechnologie von Ball -End -Mühlen werden auch kontinuierlich verbessert. Mühlen und flexibel Anwendung verschiedener Bearbeitungstechniken helfen dazu, Engineering und technisches Personal mit zunehmend komplexen Bearbeitungsherausforderungen zu bewältigen und einen höheren Wert zu schaffen. .